


Perkara Teknikal Utama Alat Pengacuan Automotif GMT
Sep 09, 2026
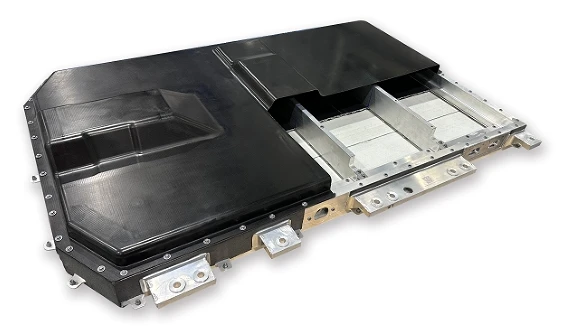
Tikar gentian kaca GMT termoplastik-komposit tetulang, dengan kelebihan cemerlangnya iaitu ringan, rintangan hentaman dan kebolehkitar semula, telah digunakan secara meluas dalam komponen struktur besar untuk kenderaan tenaga baharu, seperti perisai bateri, pelindung bahagian bawah badan dan modul-depan. Berbeza dengan proses pengacuan mampatan SMC termoset tradisional, pengacuan GMT menggunakan laluan proses yang melibatkan pemanasan awal luar bahan kepingan dan penyejukan acuan untuk membentuk, yang mengenakan keperluan khas pada ketegaran perkakas, sistem kawalan suhu, struktur ricih dan keserasian automasi. Kertas kerja ini memfokuskan pada komponen GMT automotif yang besar dan mempersembahkan reka bentuk struktur alat pengacuan termoplastik, perkara utama kawalan suhu, isu biasa dan penyelesaian pengoptimuman proses yang sepadan.
I. Struktur keseluruhan lekapan kerja (bahagian automotif besar)
1. Badan rangka acuan
Bahan: Keluli dikeraskan P20 / 718H dengan kekerasan HRC30 - 36. Rangka dan tulang rusuk tetulang belakang menebal untuk menahan tekanan tinggi 10 - 20 MPa dan mengelakkan acuan bersaiz besar-dari berubah bentuk akibat tekanan.
Permukaan rongga acuan digilap dengan Ra0.8 - 1.6 μm; sudut draf ialah 3 darjah - 5 darjah untuk mengelakkan calar permukaan semasa merobohkan bahagian yang besar; pin panduan ketepatan dan lengan panduan + pin kedudukan untuk mengawal jurang penutup dan menyekat denyar.
Tepi ricih: Struktur tepi ricih menegak boleh renggang, ricih terus di dalam acuan, mengurangkan proses pemangkasan seterusnya dan mengawal ketebalan denyar.
· Sistem lontar: Pancutan segerak berbilang-titik, menghalang meledingkan semasa lontar bahagian-bersaiz besar; boleh disepadukan dengan ekzos vakum untuk meningkatkan kualiti permukaan.
2. Sistem pengurusan terma [Inti perkakas GMT]
Perbezaan utama antara GMT dan SMC: Acuan SMC dipanaskan secara berterusan; Lekapan kerja GMT terutamanya untuk penyejukan.
1. Litar air penyejuk lubang-dalam-tinggi yang dibahagikan (penting untuk bahagian yang besar)
Untuk kepingan besar bersaiz lebih satu meter, perbezaan kadar penyejukan dalam ketebalan dinding yang berbeza dan kedudukan rusuk boleh menyebabkan tekanan sisa dan ubah bentuk meledingkan; menggunakan kawalan suhu bebas yang dipisahkan, kawasan utama boleh dibuat untuk melakukan penyejukan konformal, mencapai pelesapan haba yang seimbang, dan memastikan kestabilan dimensi.
1. Pemanasan tambahan tempatan: Tiub pemanasan elektrik boleh dikonfigurasikan di kawasan pemasangan bahagian terbenam dan kawasan rusuk tebal untuk mengelakkan penyejukan pramatang dan kekurangan bahan.
Suhu kerja acuan: 60 - 90 darjah ; Pemanasan awal di luar relau bahan lembaran: 170 - 190 darjah, larang sama sekali melebihi 230 darjah, untuk mengelakkan degradasi matriks PP.
3. Antara muka penyesuaian automatik
· Antara muka pengendalian bahan terpelihara untuk blok had kedudukan tangan dan kepingan mekanikal;
· Litar minyak dan litar udara bersepadu; serasi dengan tan tekan hidraulik: 1600 - 4000t penekan hidraulik besar.

II. Ciri Utama Komponen dan Alatan GMT Automotif Biasa
|
bahagian GMT |
Perkara utama reka bentuk pakaian kerja |
|
Penutup pelindung pek bateri |
Piring rata -kawasan besar + rusuk penguat padat; penyejukan zon; bingkai acuan ketegaran tinggi; berbilang tonjolan untuk pemasangan; dalam-pemangkasan acuan |
|
Plat pelindung bawah badan kereta |
Nisbah aspek tinggi, dinding nipis; mengawal meledingkan; ekzos vakum; bebibir rendah |
|
Kurungan modul-hujung hadapan |
Berbilang bahagian tertanam; lekuk dan cembung kompleks; mengawal aliran bahan, melindungi gentian daripada ricih yang berlebihan |
|
pancaran anti-perlanggaran |
Komponen struktur bahagian-tebal; Pengekalan tekanan yang mencukupi; Penyejukan yang seimbang untuk memastikan prestasi impak |
III. Perbezaan Utama antara GMT Tooling dan SMC Tooling
|
projek |
Alat GMT termoplastik |
Alat SMC termoset |
|
Prinsip acuan |
Bahan lembaran dipanaskan di luar relau, dan acuan menyejuk dan menjadi pejal (perubahan fasa fizikal) |
Acuan dipanaskan secara berterusan, dan resin mengalami pengawetan kimia dan-pautan silang. |
|
sistem kawalan suhu |
Terutamanya menggunakan penyejukan zon |
Pemanasan berterusan (minyak panas / pemanasan elektrik) |
|
kitaran acuan |
45-90 s |
3-6 min |
|
kitar semula bahan |
Komponen boleh dihancurkan dan digunakan semula. |
tidak boleh dikitar semula |
|
Risiko kegagalan |
Keletihan kitaran sejuk dan panas, saluran air tersumbat, haus tepi bilah |
Kakisan pengoksidaan suhu tinggi- |
IV. Kegagalan Biasa Alatan GMT-skala Besar & Langkah Mengelak Reka Bentuk
Bahagian meledingkan, sisihan dimensi:Punca utama adalah penyejukan yang tidak sekata; penyelesaian: penyejukan dibahagikan, saluran air berbentuk, pengoptimuman perbezaan ketebalan dinding, elaun yang munasabah untuk pengecutan.
Gangguan dalam aliran gentian dan kekuatan tempatan yang tidak mencukupi:Had penempatan bahan mentah; Kawalan berperingkat kelajuan penutupan acuan untuk mengelakkan gentian daripada dihanyutkan dengan teruk dan dialihkan.
Kelebihan terbang yang berlebihan:Meningkatkan ketegaran bingkai acuan; meningkatkan ketepatan kedudukan lajur panduan; mengoptimumkan jurang bilah ricih
.Tepi tajam cepat haus:Pengerasan pelindapkejutan tempatan pada bahagian canggih.
Ubah bentuk demolding:Lakukan pelbagai penyemperitan segerak dan tetapkan sudut draf yang sesuai untuk acuan.
V. Aliran Proses Pengacuan GMT Lengkap
Pemotongan bahan kepingan GMT → Prapemanasan dalam ketuhar udara panas pada 170 - 190 darjah → Tangan automatik menyuap bahan ke dalam rongga bahan kerja dengan pantas → Penutupan pantas penekan hidraulik → Penahan tekanan tinggi-(10 - 20 MPa) → Menyejukkan dan membentuk di dalam acuan → Gunting dan pemangkasan dalaman → Pembuangan dan pemangkasan dalaman seterusnya → Penyegerakan masukan dan penyegerakan semula


